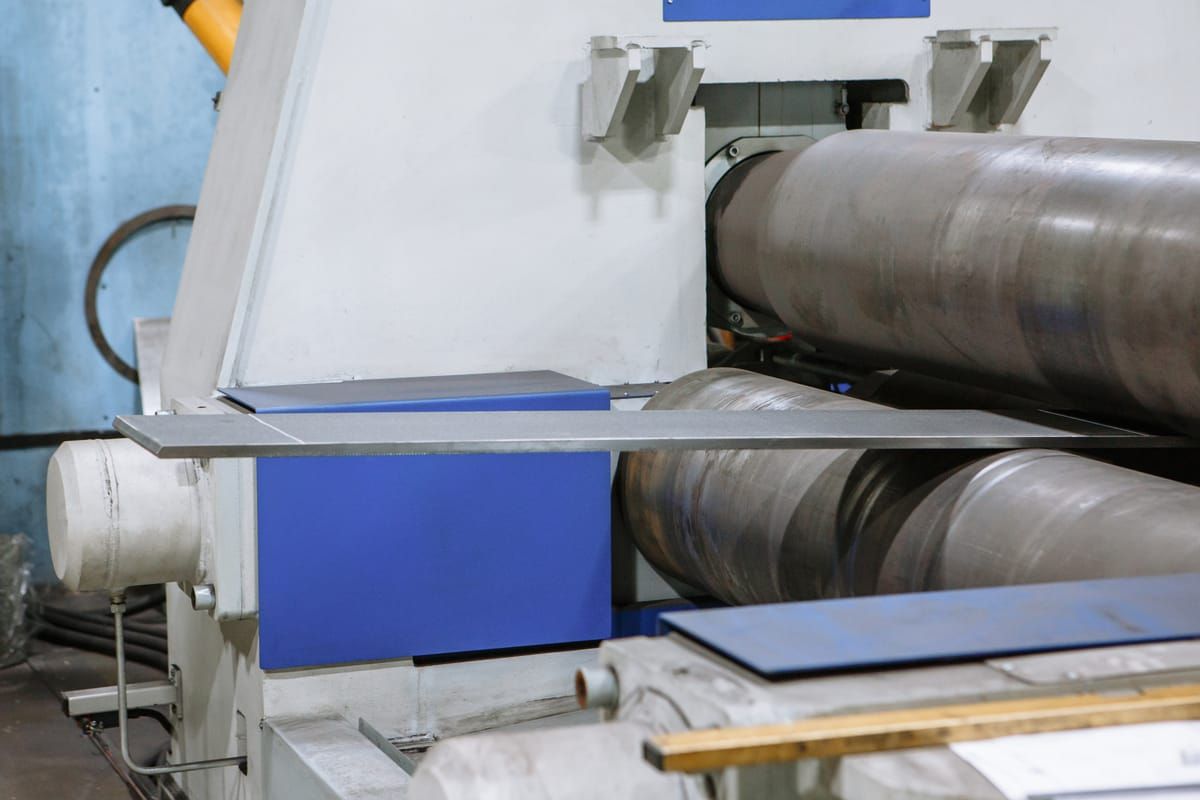
Casi todos los equipos de calderería empiezan igual: una chapa plana que se corta y se curva hasta convertirse en un cilindro o un cono. De que ese curvado salga bien depende la redondez del equipo, la calidad de la soldadura longitudinal y, en un recipiente a presión, su capacidad para pasar la prueba. Esta guía explica cómo se curva la chapa gruesa y qué tener en cuenta al encargarlo.
Qué es el curvado de chapa en calderería
El curvado de chapa, también llamado cilindrado o calandrado, transforma una chapa plana en una virola, el anillo cilíndrico con el que se forman los cuerpos de depósitos, tanques, silos, chimeneas y tuberías de gran diámetro. La chapa pasa varias veces entre los rodillos de una curvadora, que la deforman poco a poco hasta alcanzar el radio de diseño. Después, los dos bordes se unen con una soldadura longitudinal.
En chapa fina lo hace cualquier taller de carpintería metálica. En chapa gruesa hacen falta curvadoras de gran capacidad, puente grúa para manejar las piezas y experiencia para controlar la geometría, que es lo que distingue a una calderería pesada.
Curvadoras de 3 y 4 rodillos
| Máquina | Cómo trabaja | Precurvado de bordes |
|---|---|---|
| 3 rodillos simétrica | Un rodillo superior y dos inferiores fijos | No lo hace sola: hay que precurvar en prensa o dejar una zona recta |
| 3 rodillos de geometría variable | Los rodillos inferiores se desplazan | Sí, dando la vuelta o reposicionando la chapa |
| 4 rodillos | Un rodillo pinza la chapa y dos laterales la curvan | Sí, en la misma pasada y sin cambiar la chapa de posición |
El diámetro mínimo que se puede alcanzar depende del diámetro del rodillo superior, y el espesor máximo depende de la potencia de la máquina y del ancho de la chapa. Por eso no todas las caldererías pueden curvar cualquier combinación de espesor, ancho y diámetro.
El precurvado de bordes y la redondez de la virola
Si la chapa se curva sin más, los dos extremos quedan rectos en una franja, porque los rodillos no pueden doblar lo que no tienen entre ellos. Al cerrar la virola, esa zona plana forma un pico junto a la soldadura longitudinal. En un depósito a presión ese pico concentra tensiones, y en un tanque o un silo complica el ensamblado con la virola siguiente.
El precurvado consiste en curvar primero los bordes al radio final y después el resto de la chapa. Tras soldar, la virola suele pasarse otra vez por la curvadora para calibrarla y corregir la ovalización.
Curvado y calderería pesada
¿Necesitas virolas o conos en chapa gruesa?
Indica el material, el espesor, el diámetro y el número de piezas. Recibe el presupuesto de una calderería especializada.
Solicita tu presupuesto →Curvado de conos y troncos de cono
Tolvas, reducciones de diámetro, fondos de silos y transiciones de chimeneas llevan conos. La chapa se traza en plano como un sector de corona, se corta y se curva haciendo que avance más por un lado que por el otro. Exige más pasadas y más control que una virola, y la máquina tiene que estar preparada para ello. En conos muy abiertos o de mucho espesor, a veces se fabrican por sectores que luego se sueldan entre sí.
Curvado en frío o en caliente
La mayoría de las virolas se curvan en frío. Pero al curvar, el acero se deforma de forma permanente y pierde parte de su tenacidad. Cuando la relación entre espesor y diámetro es grande, las normas de recipientes a presión, como la EN 13445-4 o el código ASME, limitan esa deformación en frío. Por encima de esos límites obligan a un tratamiento térmico posterior o a curvar en caliente. El material también cuenta: aceros al carbono, inoxidables y Duplex responden distinto, como se explica en qué material elegir.
Si el equipo es un depósito a presión, esta decisión forma parte del procedimiento de fabricación y queda documentada en el dossier.
Tolerancias de una virola curvada
Una virola bien curvada cumple las tolerancias de la norma del equipo. Las más habituales son:
- Ovalización, la diferencia entre el diámetro máximo y el mínimo de una misma sección.
- Desalineación de bordes en la soldadura longitudinal y en las circunferenciales.
- Picos o aplanamientos junto a la junta, que se miden con plantilla.
- Perímetro, que determina el diámetro real y el encaje con las virolas vecinas.
Los valores admisibles los fija la norma de cada equipo: la EN 13445-4 para recipientes a presión, la EN 1090-2 para estructuras y las normas de tanques como la API 650 o la EN 14015. Conviene que el pedido diga cuál aplica, porque no son iguales.
Qué pedir en el presupuesto de curvado de chapa
| Dato | Por qué importa |
|---|---|
| Material y certificado (por ejemplo, EN 10204 3.1) | Define el comportamiento al curvar y la trazabilidad |
| Espesor y ancho de chapa | Marcan qué curvadora puede hacerlo |
| Diámetro interior, exterior o medio | Evita errores de perímetro de varios milímetros |
| Número de piezas y longitud total | Influye en el coste de preparar la máquina |
| Precurvado y calibrado incluidos | Separa una virola terminada de una chapa solo curvada |
| Soldadura longitudinal y ensayos | Si se entrega cerrada, con soldadura cualificada y sus controles |
| Norma de tolerancias | Fija qué se mide al recibir la pieza |
Muchas veces no se pide solo el curvado, sino el equipo completo. En ese caso, el curvado forma parte del presupuesto de la calderería pesada junto con la soldadura, los ensayos y la prueba hidrostática.
Presupuesto sin compromiso
Curvado de chapa gruesa para tu proyecto
Envía tu plano o los datos de las virolas. Recibe el presupuesto de una calderería con capacidad en chapa gruesa.
Solicita tu presupuesto →Fuentes: normas EN 13445-4, EN 1090-2, EN 10204, API 650 y EN 14015, y código ASME, citados sin reproducir su contenido. Este artículo es orientativo y no sustituye al procedimiento de fabricación de la calderería.